вступ
Якщо ви працюєте зі сталевими тросами, ви знаєте, що різання є важливою частиною процесу виробництва та пакування. Незалежно від того, чи йдеться про розрізання щойно виготовленого дротяного троса після процесу закриття чи розділення великої котушки на кілька менших відрізків, кожен розріз має бути точним і належним чином оброблятися.
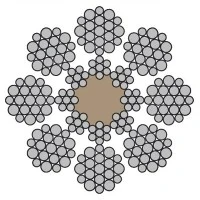
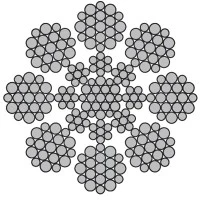
На відміну від звичайного сталевого дроту, сталевий трос складається з кількох ниток, скручених навколо центрального сердечника. Якщо мотузку розрізати без належної підготовки, нитки можуть послабитися, кінець мотузки може деформуватися, а окремі дроти можуть розійтися. Це може вплинути на зовнішній вигляд, поводження та подальше використання мотузки.
На нашому підприємстві з виробництва сталевого дроту різання потрібне на двох основних етапах виробництва: після змикання каната та під час обробки дрібних рулонів.
У цьому посібнику ми пояснимо, чому має значення правильне різання, які інструменти зазвичай використовуються, як розрізають сталеві дротяні троси під час виробництва та що покупцям слід враховувати, замовляючи мотузки індивідуальної довжини.
1. Чому важливе правильне розрізання сталевого дроту?
Сталевий трос виготовляється шляхом скручування окремих сталевих дротів у пасма, а потім замикання кількох ниток навколо серцевини. Така структура надає мотузці міцність і гнучкість, але це також означає, що нитки повинні залишатися в правильному положенні після розрізання.
Неправильне обрізання може спричинити кілька проблем:
Розпущені пасма:Без належної фіксації пасма можуть розпушитися або розійтися після стрижки.
Деформовані кінці мотузки:Надмірний тиск невідповідних інструментів може сплющити або деформувати мотузку.
Нерівний зріз:Неточний розріз може вплинути на кінцеву довжину мотузки та упаковку.
Гострі кінці дроту:Задирки та стирчачі дроти можуть створювати ризики для транспортування та безпеки.
Складне поводження:Незакріплені кінці мотузки можуть ускладнити змотування, пакування та подальшу обробку.
Для виробників правильне різання означає не лише відокремлення однієї ділянки мотузки від іншої. Це також збереження конструкції каната, досягнення необхідної довжини та підготовка виробу до наступного етапу виробництва.
2. Два загальні процеси різання сталевого дроту у виробництві
На фабриці виробництва сталевого дроту різання зазвичай відбувається на різних етапах залежно від виробничих вимог.
2.1
Розрізання після процесу закриття мотузки
Основні міркування на цьому етапі включають:
Збереження оригінальної конструкції каната.
Закріплення мотузки з обох сторін від точки різання.
Вибір відповідного методу різання для діаметра та конструкції каната.
Збереження прямого зрізу та мінімізація деформації.
Підготовка кінців мотузки до наступного етапу обробки або пакування.

2.2
Розрізання сталевого дроту на дрібні котушки
Інший звичайний процес відбувається в цеху роздрібної упаковки.
Деяким клієнтам не потрібна одна велика промислова котушка. Замість цього вони потребують декількох менших котушок певної довжини, наприклад 15 м, 25 м, 50 м або 100 м.
У цьому випадку велика готова котушка мотузки подається в процес різання та перемотування. Мотузка вимірюється та ділиться на менші секції відповідно до вимог замовника.
Процес різання повинен узгоджуватися з вимірюванням довжини, перемотуванням, закріпленням кінців і пакуванням.

3. Загальні інструменти та обладнання для різання сталевого дроту
Правильне обладнання для різання залежить від діаметра каната, конструкції, міцності на розрив, обсягу виробництва та необхідного стану кінця.
01
Машина для різання абразивних дисків
Різак із абразивним диском зазвичай використовується для різання сталевих канатів у виробництві.
Високошвидкісний абразивний диск може розрізати окремі дроти та нитки для отримання відносно чистого поперечного перерізу, якщо мотузка належним чином закріплена та обладнання підходить.
02
Гідравлічний різак дроту
Гідравлічне ріжуче обладнання використовує високу силу для зсуву мотузки.
Це може бути корисним для певних діаметрів мотузки та виробничих вимог, за умови, що різак розроблено для конкретної конструкції та розміру мотузки.
03
Механічний різак дроту
Доступні механічні різаки для мотузок різних розмірів і застосувань. Вони можуть бути придатними для менших діаметрів або спеціальних операцій у майстерні.
Ріжуча здатність і конструкція леза повинні відповідати діаметру та міцності мотузки.

4. Як правильно розрізати сталевий трос: покрокова інструкція
Нижче наведено загальний робочий процес виробництва. Точна процедура повинна відповідати виробничим інструкціям виробника мотузки, вимогам до обладнання та відповідним процедурам безпеки.
Крок 1: Визначте специфікації мотузки
Перед розрізанням перевірте основну інформацію про мотузку:
Мотузкова конструкція, наприклад 6×19, 6×37 або 8×19.
Номінальний діаметр.
Волокнистий сердечник (FC) або незалежний дротяний сердечник (IWRC).
Покриття з оцинкованої, неоцинкованої або нержавіючої сталі.
Необхідна довжина різу.
Особливі вимоги до кінців канатів.
Різні конструкції можуть по-різному поводитися під час різання. Стійкі до обертання та паралельно замкнуті мотузки можуть вимагати додаткової уваги до закріплення кінців.
Крок 2: Виміряйте та позначте необхідну довжину
Для великих готових рулонів визначте позицію різання відповідно до виробничого замовлення.
Для обробки невеликих рулонів ретельно вимірюйте необхідну довжину перед кожним розрізом.
Відповідна система вимірювання та контролю довжини допомагає зменшити похибки вимірювання, особливо при обробці великих кількостей котушок 15, 25, 50 або 100 метрів.
Крок 3: Закріпіть мотузку з обох боків точки різання
Це один із найважливіших етапів розрізання тросу.
Перед різанням мотузку слід належним чином закріпити з обох боків від передбачуваного положення різання. Цей процес прийнято називатизахоплення.
У захоплюванні використовується відповідний зв’язувальний дріт або інші схвалені методи закріплення, щоб утримувати пасма в потрібному положенні та запобігати їх ослабленню під час і після стрижки.
Кількість, положення та довжина захватів залежать від конструкції мотузки та застосовуваних процедур. Неформовані, стійкі до обертання та паралельно замкнуті мотузки можуть потребувати більшої надійності, ніж звичайні попередньо сформовані мотузки.
Крок 4: Виберіть відповідне ріжуче обладнання
Виберіть абразивний дисковий різак, гідравлічний різак або іншу відповідну машину на основі діаметра каната, конструкції та вимог до виробництва.
Перед початком роботи перевірте стан обладнання, ріжучу здатність, захист і стійкість заготовки.
Мотузка повинна бути належним чином підтримана та закріплена, щоб запобігти небажаному пересуванню під час різання.
Крок 5: Зробіть розріз
Після закріплення мотузки та підтвердження положення різання навчені оператори можуть виконувати операцію різання за допомогою схваленого обладнання.
Процес різання повинен бути спрямований на:
Тримайте лінію розрізу прямо.
Уникайте непотрібної деформації мотузки.
Не допускати розпускання пасм.
Створіть відповідну кінцеву умову для наступного етапу виробництва.
Для виробництва невеликих рулонів довжину відрізу слід перевіряти на відповідність вимогам замовлення клієнта.
Крок 6: Огляньте та підготуйте кінці мотузки
Після розрізання огляньте кінці мотузки, щоб перевірити, чи немає ослаблених ниток, виступаючих дротів, деформації чи надмірних задирок.
Будь-яку подальшу обробку кінців, таку як зварювання або інший метод кріплення, слід проводити лише тоді, коли це відповідає конструкції мотузки та специфікації продукту.
Для мотузок, що містять волокна або синтетичні компоненти, необхідна особлива обережність при виборі процесів на основі тепла.
Крок 7: Змотайте та упакуйте готову мотузку
Для великих промислових котушок нарізану мотузку можна підготувати до певного способу бобіни або пакування.
Для замовлень невеликих котушок мотузка вимірюється, перемотується, закріплюється та упаковується відповідно до вимог замовника.
Загальні варіанти упаковки включають:
Пластикові котушки.
Дерев'яні котушки.
Маленькі котушки з зав'язками.
поліетиленові пакети.
Заголовні картки та роздрібна упаковка.
Індивідуальні етикетки та коробки.
Точне різання та акуратне намотування допомагають спростити зберігання, транспортування та використання готового продукту.
5. Типові помилки, яких слід уникати під час розрізання сталевого дроту
Навіть у професійній майстерні неправильне різання може спричинити непотрібні проблеми.
Різання без закріплення мотузки
Підстригання без належного захоплення може призвести до того, що пасма розпушуються або зміщуються з місця. Завжди дотримуйтесь відповідної процедури закріплення кінців.
Використання невідповідного обладнання для різання
Різак із недостатньою потужністю може розчавити або деформувати мотузку замість того, щоб зробити чистий розріз. Завжди узгоджуйте обладнання з характеристиками мотузки.
Ігнорування мотузкової конструкції
Різні конструкції, особливо стійкі до обертання та багатошарові мотузки, можуть потребувати спеціальних процедур розрізання та закріплення кінців.
Неточне вимірювання малих котушок
Неправильне вимірювання довжини може призвести до того, що вироби не відповідають вимогам замовлення клієнта. Для серійного виробництва важлива надійна вимірювальна система.
Ігнорування стану посічених кінчиків
Ослаблені дроти, гострі задирки та деформовані кінці можуть створити проблеми під час транспортування, встановлення та подальшої обробки. Огляньте кінці після обрізання.
З огляду на безпеку оператора
Для різання сталевого троса використовуються гострі сталеві дроти, високоефективне обладнання та потенційно гарячі частинки металу. Оператори повинні використовувати відповідні засоби захисту очей і рук, кожухи машини та інше необхідне захисне обладнання. Обладнанням для різання має користуватися лише навчений персонал.
6. Індивідуальна довжина сталевого дроту та упаковка від Shenwei
Компанія Nantong Shenwei Steel Wire Rope Co., Ltd. підтримує індивідуальні специфікації сталевих канатів і пакувальні рішення.

чому обирають наші продукти
Різні клієнти мають різні вимоги до довжини сталевого дроту, розміру котушки та упаковки.
Асортимент нашої продукції включає:
Сталевий трос із ПВХ покриттям
Ми можемо обговорити індивідуальні конструкції мотузок, діаметри, довжини та упаковку відповідно до вимог замовника.
Незалежно від того, чи потрібні вам великі промислові котушки чи маленькі котушки15 м, 25 м, 50 м і 100 м,ви можете зв’язатися з нашою командою, щоб обговорити ваше замовлення.
Висновок
Розрізання сталевого троса є важливим етапом як у виробництві дротяного троса, так і в індивідуальній упаковці. Від розрізання готової мотузки після процесу закриття до поділу великих котушок на кілька невеликих відрізків, належної підготовки, відповідного обладнання, точного вимірювання та правильного закріплення кінців – усе це має значення.
Добре керований процес різання допомагає зберегти конструкцію мотузки, досягти необхідної довжини та підготувати продукт для безпечного транспортування та пакування.
Відмова від відповідальності: процедури різання та вимоги до кінцевого закріплення відрізняються залежно від конструкції мотузки, діаметра та застосування. Завжди дотримуйтесь інструкцій виробника та відповідних стандартів безпеки.
Зв'яжіться з нами
Якщо ви шукаєте виробника сталевого дроту, який підтримує індивідуальну довжину та упаковку, зв’яжіться з Nantong Shenwei Steel Wire Rope Co., Ltd., щоб обговорити ваші вимоги.
Номер телефону
+86 13708399562
Електронна пошта
nt@sw-steelwirerope.com